


Page 502 - KS Tools
P. 502
NARZĘDZIA DO OBRÓBKI /SZCZOTKI I
PILNIKI
Wiertła
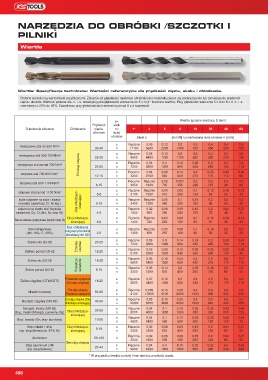
Wiertła: Specyfikacja techniczna: Wartości referencyjne dla prędkości cięcia, skoku i chłodzenia.
Podane wartości są wartościami przybliżonymi. Zależnie od głębokości nawiertu i obrabialności materiału zaleca się podwyższenie lub zmniejszenie prędkości
cięcia i skoków. Wartości podane dla -v- i -s- obowiązują dla głębokości wiercenia do 5 x d (d= średnica wiertła). Przy głębokości wiercenia 5 x d do 8 x d -v- i -s-
zmniejszyć o 20% do 30%. Zasadniczo przy głębokościach wiercenia ponad 5 x d rozprężać!
s= Wiertło spiralne-średnica D [mm]
Prędkość skok
Substancja aktywna Chłodzenie cięcia. n= 1* 2 5 8 16 25 40 63
v0m/min ilość
obrotów Skoki s [mm/U] i umiarkowana ilość obrotów n [U/mi]
s Ręcznie 0,05 0,12 0,2 0,3 0,4 0,4 0,5
niestopowa stal do 500 N/m²
30-40 n 11100 5600 2200 1400 700 450 280 180
s Ręcznie 0,05 0,12 0,2 0,3 0,4 0,4 0,5
niestopowa stal 500-700 N/m² 25-30 n 8800 4400 1750 1100 550 350 220 140
0,3
0,4
0,1
0,3
0,04
niestopowa stal ponad 700 N/m² Emulsja olejowa 20-25 s n Ręcznie 3600 1400 0,15 0,25 285 180 114
445
900
7200
0,03
0,2
stopowa stal 700-900 N/m² 12-15 s n Ręcznie 2150 0,08 0,12 270 0,25 0,32 0,36
4300
68
110
860
540
170
s Ręcznie Ręcznie 0,06 0,001 0,2 0,3 0,3 0,3
stopowa stal 900-1100 N/m²
8-15 n 3650 1840 735 455 230 145 90 60
s Ręcznie Ręcznie 0,04 0,06 0,1 0,12 0,16 0,18
stopowa stal ponad 1100 N/m² 5-8 n 2100 1050 415 260 130 83 52 33
stale odporne na rdzę i kwasy s Ręcznie Ręcznie 0,05 0,1 0,15 0,2 0,2 0,3
(wysoka zawartość Cr, Ni-leg.) Olej chłodząco- smarujący 5-10 n 2400 1200 480 300 150 95 60 38
odporna na ciepło stal (wysoka s Ręcznie 0,02 0,06 0,09 0,15 0,2 0,24 0,27
zawartość Co, Cr, Mo, Ni, stop W) 4-8 n 1900 950 380 240 120 76 48 30
Olej chłodząco- s Ręcznie Ręcznie 0,04 0,06 0,1 0,12 0,16 0,18
Taśma stalowa sprężynowa (wysoki stop Si)
smarujący 3-6 n 1430 720 285 180 90 57 36 23
bez chłodzenia
Stal manganowa s Ręcznie Ręcznie 0,05 0,08 0,1 0,15 0,2 0,2
(Mn-10%, C- 05%) rozgrzać przedmiot 2-5 n 1300 650 255 160 80 50 32 20
obrabiany do 300
s Ręcznie 0,03 0,9 0,14 0,24 0,3 0,38 0,43
Staliwo do GS-52 20-25 n 7200 3600 1400 900 445 285 180 114
Staliwo ponad GS-52 Emulsja olejowa 12-20 s Ręcznie 0,03 0,08 0,12 0,02 0,25 0,32 0,36
n 5100 2550 1020 640 320 200 130 80
0,7
0,06
0,4
0,5
0,16
0,6
Powietrze sprężone
Żeliwo do GG-26 18-25 s n Ręcznie 3400 1350 0,24 430 275 170 110
860
6800
0,05
0,2
Żeliwo ponad GG 26 5-15 s n Ręcznie 1600 0,14 400 0,35 0,45 0,5 0,6
635
130
200
80
3200
50
Powietrze sprężone s Ręcznie 0,07 0,12 0,2 0,4 0,5 0,6 0,6
Żeliwo ciągliwe (GTW/GTS) 18-25
(Emulsja olejowa) n 6800 3400 1400 850 430 275 170 110
Emulsja olejowa s Ręcznie 0,005 0,15 0,25 0,4 0,5 0,5 0,5
Miedzi hutniczej 50-80
(Powietrze sprężone) n 2100 10500 4100 2600 1300 830 520 330
Emulsja olejowa (Olej s Ręcznie 0,05 0,15 0,25 0,4 0,5 0,6 0,7
Mosiądz ciągliwy (MS 63) 40-30
chłodząco-smarujący) n 16000 8000 3200 2000 1000 640 400 250
Mosiądz, kruchy (MS 58) s Ręcznie 0,04 0,1 0,15 0,25 0,32 0,42 0,46
Brąz, miękki (Mosiądz czerwony, Rg) Olej chłodząco- 20-30 n 8000 4000 1600 1000 500 320 200 125
smarujący
Brąz, twardy (Bz; brąz berylowy) 10-20 s Ręcznie 0,04 0,1 0,15 0,25 0,32 0,42 0,46
n 4800 2400 960 600 300 190 120 75
Stop miedzi i niklu Olej chłodząco- s Ręcznie 0,02 0,06 0,09 0,15 0,2 0,24 0,27
(np. stop Monela ok. 67% Ni) smarujący 5-15 n 3200 1600 635 400 200 130 80 50
Ręcznie 0,02 0,06 0,09 0,15 0,2 0,24 0,27
Aluminium 50-120 n 3200 1600 635 400 200 130 80 50
Emulsja olejowa
Stop aluminium z Ni 20-44 s Ręcznie 0,04 0,1 0,15 0,25 0,32 0,4 0,45
(np. stop tłokowy) n 9600 4800 1900 1200 600 380 240 150
* W przypadku średnic poniżej 1mm obniżyć prędkość cięcia.
498
GD_KP_$KT-K15HANDWZG-$KP-ZERSPANUNG_#SALL_#APR_#V1.indb 498 06.11.2015 12:19:21

